Domain szem.de kaufen?
Wir ziehen mit dem Projekt
szem.de um.
Sind Sie am Kauf der Domain
szem.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain szem.de kaufen?
Welche Faktoren beeinflussen die Sehstärke und die Wahl der richtigen Brille oder Kontaktlinsen in der Augenoptik?
Die Sehstärke wird von genetischen Faktoren, Alter und Gesundheitszustand beeinflusst. Die Wahl der richtigen Brille oder Kontaktlinsen hängt von der Art der Fehlsichtigkeit, persönlichen Vorlieben und Lebensstil ab. Eine professionelle Augenuntersuchung ist entscheidend für die richtige Anpassung von Sehhilfen. **
Was bedeutet "doppelte Sehstärke" bei Kontaktlinsen und Brille?
"Doppelte Sehstärke" bedeutet, dass sowohl für die Ferne als auch für die Nähe eine Korrektur der Sehstärke erforderlich ist. Dies kann bedeuten, dass eine Person sowohl Kurzsichtigkeit als auch Weitsichtigkeit hat und daher sowohl eine Fernbrille als auch eine Lesebrille benötigt. Bei Kontaktlinsen bedeutet dies, dass spezielle multifokale Linsen verwendet werden, die sowohl für die Ferne als auch für die Nähe korrigieren. **
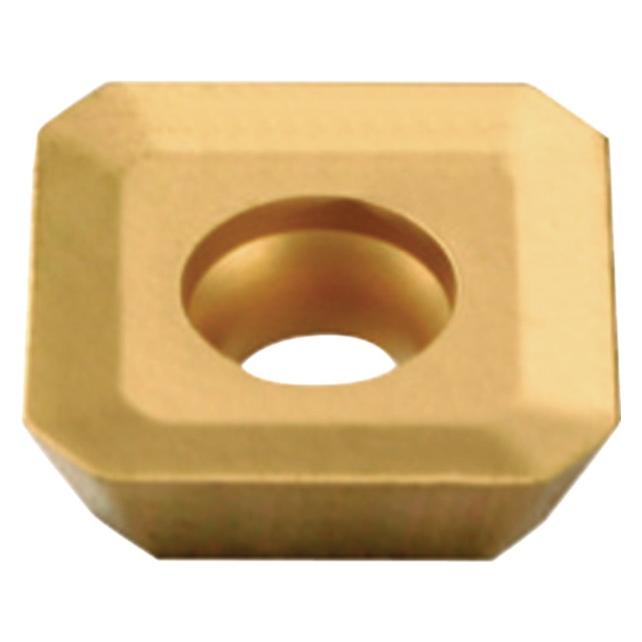
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
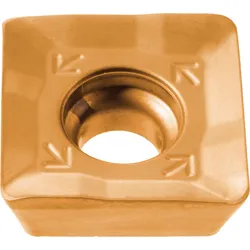
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle140,57 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte KNUX160410SR-M PMK40 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,76mm · s: 4,76mm · l: 19,5mm · d: 9,525mm · l1: 16,15mm · r: 1,0mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 4,8 mm in Stahl / 3,6 mm in Rostfrei / 4,8 mm in Guss / - mm in NE-Metalle / 2,9 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,6 mm/U in Stahl / 0,45 mm/U in Rostfrei / 0,6 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 230 m/min in Stahl / 135 m/min in Rostfrei / 215 m/min in Guss / - m/min in NE-Metalle / 65 m/min in Superlegierungen / - m/min in gehärtete Stähle129,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Verursachen farbige Kontaktlinsen und eine Brille Schäden an der Sehstärke?
Farbige Kontaktlinsen und eine Brille verursachen normalerweise keine Schäden an der Sehstärke, solange sie korrekt angepasst und verwendet werden. Es ist jedoch wichtig, die Anweisungen des Augenarztes oder Optikers zu befolgen und regelmäßige Kontrolluntersuchungen durchzuführen, um sicherzustellen, dass die Augen gesund bleiben. Unsachgemäße Verwendung oder schlechte Hygiene bei Kontaktlinsen kann jedoch zu Infektionen oder anderen Problemen führen. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Ist es schlimm, eine Sehstärke von R 200 und L 350 zu haben?
Es ist schwierig, die Schwere einer Sehstärke anhand von Zahlen allein zu beurteilen, da dies von Person zu Person unterschiedlich sein kann. Es ist jedoch wahrscheinlich, dass eine Sehstärke von R 200 und L 350 als relativ schwach angesehen wird und möglicherweise eine Brille oder Kontaktlinsen erfordert, um eine klare Sicht zu gewährleisten. Es ist ratsam, einen Augenarzt zu konsultieren, um eine genaue Diagnose und Empfehlungen zu erhalten. **

Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle140,57 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Faktoren beeinflussen die Sehstärke und die Wahl der richtigen Brille oder Kontaktlinsen in der Augenoptik?
Die Sehstärke wird von genetischen Faktoren, Alter und Gesundheitszustand beeinflusst. Die Wahl der richtigen Brille oder Kontaktlinsen hängt von der Art der Fehlsichtigkeit, persönlichen Vorlieben und Lebensstil ab. Eine professionelle Augenuntersuchung ist entscheidend für die richtige Anpassung von Sehhilfen. **
-
Was bedeutet "doppelte Sehstärke" bei Kontaktlinsen und Brille?
"Doppelte Sehstärke" bedeutet, dass sowohl für die Ferne als auch für die Nähe eine Korrektur der Sehstärke erforderlich ist. Dies kann bedeuten, dass eine Person sowohl Kurzsichtigkeit als auch Weitsichtigkeit hat und daher sowohl eine Fernbrille als auch eine Lesebrille benötigt. Bei Kontaktlinsen bedeutet dies, dass spezielle multifokale Linsen verwendet werden, die sowohl für die Ferne als auch für die Nähe korrigieren. **
-
Verursachen farbige Kontaktlinsen und eine Brille Schäden an der Sehstärke?
Farbige Kontaktlinsen und eine Brille verursachen normalerweise keine Schäden an der Sehstärke, solange sie korrekt angepasst und verwendet werden. Es ist jedoch wichtig, die Anweisungen des Augenarztes oder Optikers zu befolgen und regelmäßige Kontrolluntersuchungen durchzuführen, um sicherzustellen, dass die Augen gesund bleiben. Unsachgemäße Verwendung oder schlechte Hygiene bei Kontaktlinsen kann jedoch zu Infektionen oder anderen Problemen führen. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte KNUX160410SR-M PMK40 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,76mm · s: 4,76mm · l: 19,5mm · d: 9,525mm · l1: 16,15mm · r: 1,0mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 4,8 mm in Stahl / 3,6 mm in Rostfrei / 4,8 mm in Guss / - mm in NE-Metalle / 2,9 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,6 mm/U in Stahl / 0,45 mm/U in Rostfrei / 0,6 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 230 m/min in Stahl / 135 m/min in Rostfrei / 215 m/min in Guss / - m/min in NE-Metalle / 65 m/min in Superlegierungen / - m/min in gehärtete Stähle129,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle123,42 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,79 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT100305PDER-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 2,88mm · s: 3,5mm · l: 11mm · d: 6,7mm · r: 0,5mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 9 mm in Stahl / 6,8 mm in Rostfrei / 9 mm in Guss / - mm in NE-Metalle / 5,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle107,08 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Ist es schlimm, eine Sehstärke von R 200 und L 350 zu haben?
Es ist schwierig, die Schwere einer Sehstärke anhand von Zahlen allein zu beurteilen, da dies von Person zu Person unterschiedlich sein kann. Es ist jedoch wahrscheinlich, dass eine Sehstärke von R 200 und L 350 als relativ schwach angesehen wird und möglicherweise eine Brille oder Kontaktlinsen erfordert, um eine klare Sicht zu gewährleisten. Es ist ratsam, einen Augenarzt zu konsultieren, um eine genaue Diagnose und Empfehlungen zu erhalten. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.